Artykuł sponsorowany
Jak dobór drutu nawojowego i izolacji wpływa na trwałość silnika przemysłowego po remoncie
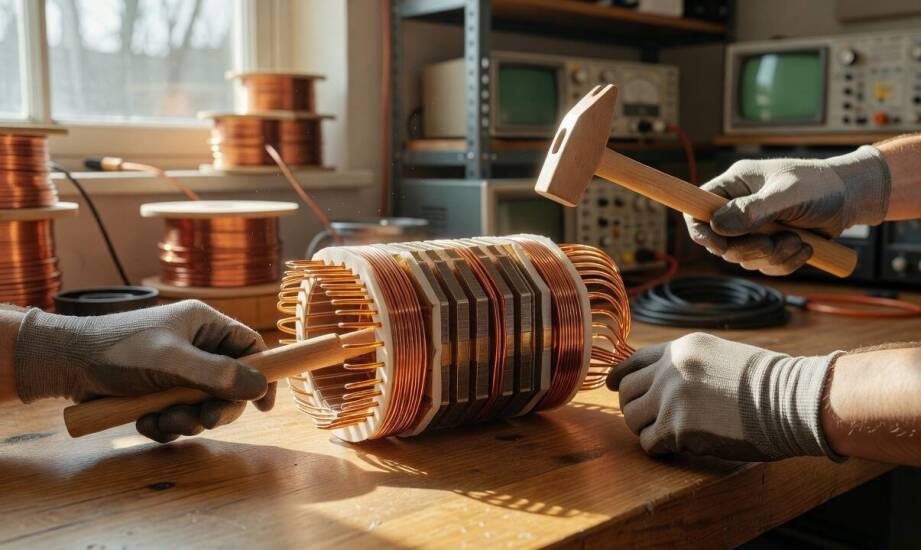
Po awarii silnika przemysłowego o jego dalszej żywotności decydują szczegóły materiałowe i rygorystyczne procedury wykonawcze. Sam fakt wymiany uszkodzonych elementów nie gwarantuje sukcesu. Niewłaściwy dobór drutu nawojowego lub parametrów izolacji prowadzi do szybszego nagrzewania układu. W efekcie maszyna ulega degradacji i kolejnej awarii nawet przy pozornie poprawnym przeprowadzeniu remontu. Odpowiednia konfiguracja surowców pozwala przywrócić pierwotne parametry ruchowe. Specjaliści utrzymania ruchu muszą skrupulatnie analizować dokumentację techniczną stosowanych zamienników.
Przeczytaj również: Laptopy używane zamiast nowych — czy to dobry pomysł?
Wpływ parametrów drutu i izolacji na nagrzewanie układu
Średnica zastosowanego drutu nawojowego bezpośrednio określa rezystancję całego uzwojenia. Grubszy przewodnik skutecznie zmniejsza opór elektryczny układu. Zjawisko to mocno ogranicza straty cieplne wynikające z właściwości miedzi i obniża temperaturę podczas pracy pod obciążeniem. Zastosowanie cieńszego drutu wymusza nawinięcie większej liczby zwojów. Taki zabieg podnosi ryzyko szybkiego przegrzewania stojana przy zachowaniu stałych parametrów zasilania. Właściwy dobór średnicy drutu maksymalizuje współczynnik wypełnienia żłobków w silniku. Gwarantuje to równomierny rozkład materiału i znacznie lepszą wymianę ciepła z otoczeniem. Nierównomierne ułożenie poszczególnych pasm wywołuje lokalne kumulowanie energii, co przyspiesza degradację systemu.
Przeczytaj również: Odkryj Nowoczesne Technologie Obróbki Metali - Zostań Mistrzem Precyzji!
Klasa izolacji wyznacza maksymalną bezpieczną temperaturę pracy zmodernizowanego uzwojenia. Przemysłowe standardy najczęściej opierają się na klasie F. Dopuszcza ona nagrzewanie do 155 stopni Celsjusza. Wyższa klasa H przesuwa ten limit do 180 stopni. Przekroczenie dopuszczalnej temperatury o 10 stopni zazwyczaj skraca żywotność izolacji o połowę. Typową wartość optymalną szacuje się na 20 000 godzin ciągłej pracy. Według zaleceń inżynieryjnych stowarzyszenia EASA ta orientacyjna reguła zależy ściśle od zastosowanego systemu izolacyjnego oraz specyficznych warunków środowiskowych. Dodatkowa impregnacja i nałożenie lakieru elektroizolacyjnego zwiększają odporność na wilgoć, substancje chemiczne oraz szkodliwe drgania. Warstwa lakieru poprawia stabilność chemiczną i wspomaga przewodnictwo cieplne. Chroni ona również wewnętrzne struktury przed wyładowaniami niezupełnymi.
Przeczytaj również: Odkryj nowoczesne techniki obróbki metali – sposób na efektywne kształtowanie przyszłości!
Weryfikacja jakości wykonania i błędy montażowe
Nierówne ułożenie przewodów, luźne końce zwojów oraz słabe utrwalenie struktury należą do najczęstszych przyczyn przedwczesnych awarii. Nieprawidłowy przekrój lub niewłaściwa długość drutu drastycznie zmieniają parametry elektryczne maszyny. Prowadzi to do powstawania niezwykle groźnej asymetrii faz. Brak dokładnego utrwalenia końców powoduje przesuwanie się zwojów w stojanie. Zjawisko to występuje pod wpływem ciągłych drgań i zmiennych obciążeń dynamicznych, błyskawicznie przecierając warstwy ochronne. Poprawne przezwajanie silników wymaga rygorystycznego wyeliminowania tych błędów już na wczesnym etapie formowania cewek.
Po zakończeniu prac serwisowych technicy muszą przeprowadzić serię testów diagnostycznych. Wykonują pomiar rezystancji izolacji między uzwojeniami a metalową obudową oraz między poszczególnymi fazami. Symetria rezystancji uzwojeń podlega bardzo ścisłym normom branżowym. W materiałach technicznych EASA dla serwisów określa się limity dopuszczalnych odchyleń na poziomie 2 procent dla uzwojeń wsypywanych. W przypadku uzwojeń kształtowych rygorystyczny margines błędu wynosi zaledwie 1 procent. Pobór prądu pod obciążeniem oraz zachowanie maszyny podczas pracy znamionowej ostatecznie potwierdzają poprawność wprowadzonych zmian.
Wsparcie wyspecjalizowanych podmiotów ułatwia dobór optymalnych parametrów zasilania i izolacji. Funkcjonująca na rynku od 1985 roku spółka Z.E.A.N.N. ROTOR z Torunia zajmuje się kompleksową obsługą przedsiębiorstw z branży przemysłowej i ściekowej. Firma realizuje naprawy pomp, regenerację części oraz serwis urządzeń elektrycznych dla podmiotów wymagających zachowania ciągłości utrzymania ruchu. Funkcjonowanie w oparciu o normy ISO 9001 pozwala na systematyczne kontrolowanie poprawności realizowanych procedur serwisowych.
Stabilna eksploatacja po wymianie uzwojenia
Przed ostatecznym przyjęciem zmodernizowanego urządzenia warto dokładnie sprawdzić klasę temperaturową zastosowanego przewodnika. Duże znaczenie ma również rodzaj użytego impregnatu oraz szczegółowe sprawozdania z przeprowadzonych testów elektrycznych. Potwierdzenie idealnej symetrii faz i wysokiej rezystancji izolacji gwarantuje bezpieczny powrót maszyny na linię produkcyjną. Dodatkowym czynnikiem ułatwiającym odbiór jest równomierne nagrzewanie stojana pod obciążeniem. Dbałość o parametry techniczne minimalizuje ryzyko powrotu kosztownych usterek.
Właściwy dobór surowców przywraca maszynom stabilną pracę przez wiele lat intensywnej eksploatacji. Ignorowanie wytycznych inżynieryjnych i szukanie oszczędności na jakości miedzi drastycznie zwiększa ryzyko szybkiego przebicia. Precyzyjne dopasowanie materiałów do specyfiki zakładu skutecznie chroni przedsiębiorstwa przed nieplanowanymi przestojami linii technologicznych.
Kategorie artykułów
Polecane artykuły

Jakie są kroki prawne w przypadku upadłości konsumenckiej?

Przebieg postępowania sądowego o podwyższenie alimentów

Innowacyjne technologie w produkcji nacinaków – co warto wiedzieć?